Что происходит на входе экструдера и почему конвейер здесь критичен
Экструдер — машина, которая не прощает нестабильности. Шнек вращается с постоянной скоростью, зоны нагрева держат заданную температуру, давление в головке должно быть предсказуемым. Если сырьё поступает рывками, всё это рушится. Температура скачет, давление гуляет, готовая продукция выходит с разной плотностью и влажностью. Брак. Перерасход энергии. Износ шнека и гильзы.
Загрузочный конвейер для линии экструзии — это не просто транспортёр, который «как-то подаёт сырьё». Это дозатор, который должен обеспечивать равномерный поток с точностью, достаточной для стабильной работы экструдера. И вот здесь начинается интересное. Большинство проблем на экструзионных линиях возникает не в самом экструдере, а именно на входе. Сырьё то сыплется слишком быстро, то зависает в бункере, то налипает на стенки, то сегрегируется по фракциям.
Скребковый конвейер в этой роли работает лучше многих альтернатив. Почему? Потому что он обеспечивает принудительное перемещение материала. Лента может проскальзывать, вибрация не всегда справляется с налипающим сырьём, шнек склонен к заклиниванию при перегрузке. Скребковая цепь протаскивает материал независимо от его состояния — сухой он, влажный, липкий, гранулированный или порошкообразный.
Что обычно подаётся в экструдер? Перечень широк. Мука и крахмал, отруби и шрот, соевый и подсолнечный жмых, рыбная и мясокостная мука, зерновые смеси, комбикорм, пищевые порошки, полимерные гранулы, вторичное полимерное сырьё, древесная мука, торф, отходы переработки. Плотность — от 0,35 до 0,9 тонны на кубический метр. Влажность — от 8 до 25 процентов. Температура — от ambient до 70–80 градусов, если сырьё приходит после сушки или подогрева.
И для каждого материала свои требования. Полимерная гранула — одна история. Мука — совсем другая. Шрот с высоким содержанием масла — третья. Универсального решения нет, и мы это подчёркиваем всегда.
Отдельно стоит сказать о точности дозирования. Экструдер чувствителен не только к стабильности потока, но и к его количеству. Недогрузка ведёт к проскальзыванию шнека и неравномерному плавлению. Перегрузка — к перегреву, заклиниванию и аварийной остановке. Поэтому загрузочный конвейер должен работать в паре с системой контроля загрузки, которая отслеживает момент на шнеке и корректирует скорость подачи.
На многих производствах эту задачу пытаются решить установкой простого шнекового питателя. Но шнек на липком или волокнистом сырье забивается, и его производительность падает. Скребковый конвейер лишён этого недостатка — он протаскивает материал принудительно, независимо от его состояния.
Ещё один важный момент — равномерность распределения сырья по сечению загрузочной горловины. Если сырьё валится в одну сторону, шнек загружается неравномерно, и это ведёт к неравномерному износу. Скребковый конвейер с правильно спроектированной разгрузкой распределяет материал по всей ширине горловины.
Как устроен загрузочный скребковый конвейер
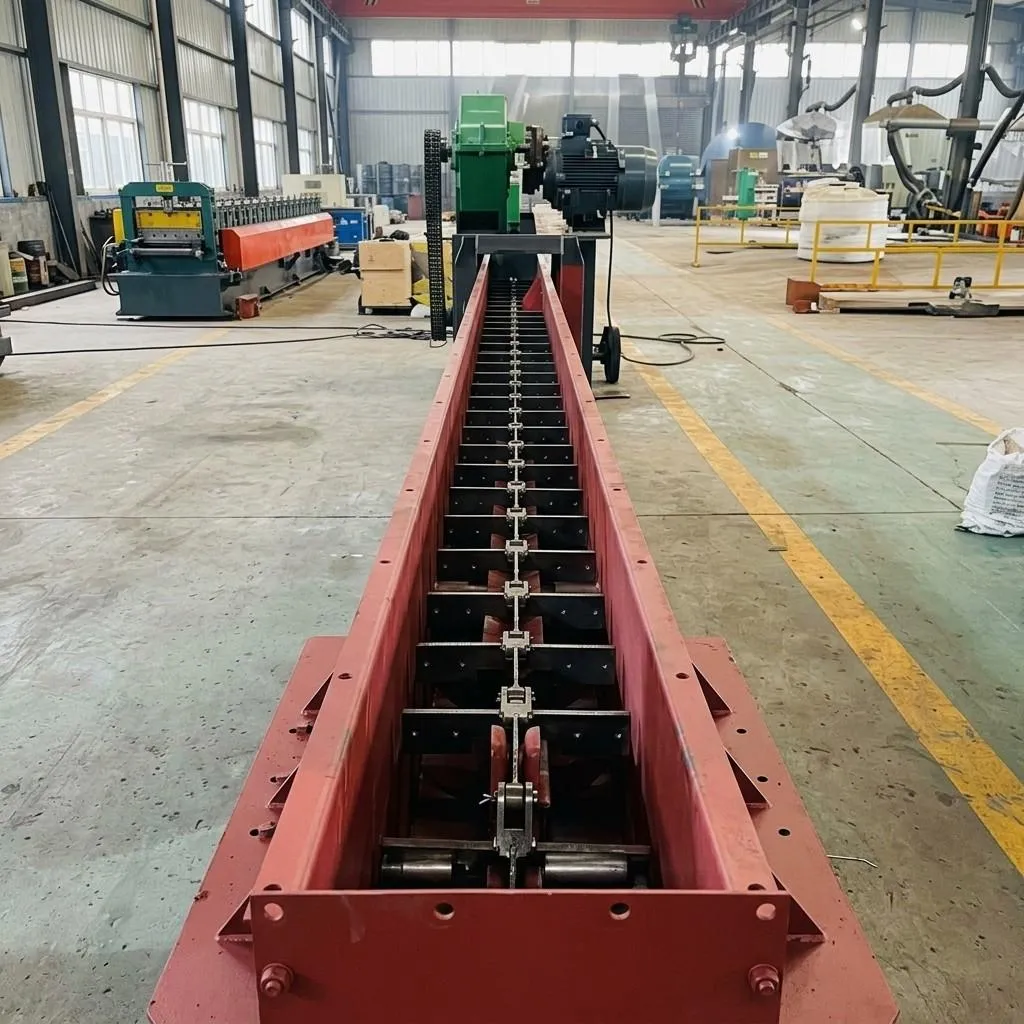
Разберём конструкцию по узлам. Это поможет понять, почему одни конвейеры работают годами, а другие выходят из строя за сезон.
Первый узел — тяговая цепь. Круглозвенная, реже пластинчатая. Из легированной стали с термообработкой. Шаг цепи — сто, сто двадцать пять или сто шестьдесят миллиметров. Диаметр прутка — четырнадцать, восемнадцать или двадцать два миллиметра. Для экструзионных линий чаще всего применяют цепь с шагом сто двадцать пять и прутком восемнадцать миллиметров. Твёрдость после закалки ТВЧ — 50–55 HRC. Без закалки цепь на абразивном сырье выходит из строя за год.
Второй узел — скребки. Форма и материал зависят от сырья. Для сыпучих порошков — сплошные скребки с высоким коэффициентом заполнения. Для гранул и крупки — секционные скребки, которые проходят через комки и не забиваются. Для влажных и липких — скребки с полиуретановыми чистиками. Шаг скребков подбирается под шаг цепи и требуемую производительность.
Третий узел — жёлоб. Сварной, герметичный, из стали толщиной пять-шесть миллиметров. Для пищевых и полимерных производств — нержавеющая сталь AISI 304. Для минерального сырья — углеродистая сталь с полимерным покрытием или футеровкой. Днище усиленное. Крышки быстросъёмные для обслуживания. Аспирационные патрубки в зонах загрузки и разгрузки.
Четвёртый узел — приводная станция. Электродвигатель мощностью от трёх до тридцати киловатт. Редуктор с передаточным числом под требуемую скорость. Муфта. Тормоз — если есть наклонный участок или требуется точная остановка. Частотный преобразователь — для регулировки скорости и синхронизации с экструдером.
Пятый узел — натяжное устройство. Винтовое или пружинное. На хвостовой части конвейера. Компенсирует вытяжку цепи, которая при интенсивной работе составляет полтора-два процента в год.
Шестой узел — звёздочки. Приводная и натяжная. Число зубьев — нечётное: пять, семь, девять или одиннадцать. Это стандарт для круглозвенных цепей. Чётное число зубьев создаёт резонанс и вибрацию.
Седьмой узел — система аспирации. Патрубки, воздуховоды, фильтры. Отводит пыль из зон загрузки и разгрузки. Для пищевых производств обязательна, для полимерных — тоже, потому что полимерная пыль взрывоопасна.
Восьмой узел — система автоматики. Датчики скорости, загрузки, температуры подшипников. Блокировки с экструдером. Если конвейер остановился — экструдер должен получить сигнал и снизить обороты или остановиться, чтобы не перегреть сырьё в зоне загрузки.
Дополнительно стоит упомянуть систему очистки. Для липкого и налипающего сырья в разгрузочной зоне устанавливаются чистящие скребки или вращающиеся щётки, которые снимают остатки материала с цепи и скребков. Без этой системы налипание накапливается, производительность падает, и приходится останавливать линию для ручной очистки.
Сырьё для экструзии и его капризы
Разные материалы ведут себя по-разному. Разберём основные группы.
Порошкообразное сырьё — мука, крахмал, мел, соль, премиксы. Пылит, склонно к слёживанию, образует своды в бункерах. Требует герметичного жёлоба и аспирации. Скребки — сплошные, с минимальными зазорами.
Гранулированное сырьё — полимерные гранулы, комбикорм, древесные пеллеты. Сыпучее, но абразивное. Требует закалённой цепи и футеровки днища. Скребки — секционные, чтобы не дробить гранулы.
Волокнистое сырьё — отруби, шрот, травяная мука. Склонно к налипанию и образованию комков. Требует скребков с полимерными чистиками и, иногда, подогрева жёлоба.
Масличное сырьё — соевый и подсолнечный жмых, рыбная мука. Липкое, налипает на всё. Требует нержавеющей стали, полимерных покрытий и регулярной очистки.
Влажное сырьё — барда, пивная дробина, отходы переработки. Влажность до 25 процентов. Требует нержавеющей стали, усиленной футеровки и дренажных отверстий.
Полимерное вторичное сырьё — дроблёнка, агломерат, плёночные отходы. Неоднородное, с включениями. Требует секционных скребков и мощного привода.
Отдельная категория — сырьё с абразивными включениями. Например, комбикорм с высоким содержанием мела или минеральные добавки. Здесь требуется не только закалённая цепь, но и футеровка днища из полиуретана или резины.
Технические параметры с логикой выбора
| Параметр | Значение | Примечание |
|---|---|---|
| Производительность | до 137 т/ч | для сырья плотностью 0,6 т/м³ |
| Шаг цепи | 100, 125, 160 мм | стандартные типоразмеры |
| Диаметр прутка | 14, 18, 22 мм | по тяговому расчёту |
| Ширина жёлоба | 320, 400, 500 мм | под производительность |
| Скорость цепи | 0,1–0,35 м/с | регулируется частотником |
| Мощность привода | 3–30 кВт | по нагрузке |
| Угол наклона | 0–20° | при подаче на верх экструдера |
| Длина трассы | до 40 м | горизонтальная проекция |
| Температура сырья | до 80°C | для стандартных цепей |
| Класс защиты двигателя | IP55, IP65 | для пыльных сред |
Почему 137, а не 140? Потому что расчёт для плотности 0,6 т/м³, ширины 500 мм и скорости 0,3 м/с даёт именно 137.
Ресурс цепи — шесть-восемь тысяч моточасов. На абразивном сырье — ближе к шести. На пищевых порошках — до восьми.
Температурный режим: до 80 градусов — стандартная цепь из 40Х. Выше — легированная сталь.
Разновидности конвейеров под разные линии экструзии
По типу цепи — круглозвенная, пластинчатая, роликовая. Для экструзии чаще всего круглая.
По типу скребков — сплошные, секционные, с полимерными накладками.
По схеме разгрузки — концевая, промежуточная, комбинированная.
По исполнению — стандартное, пищевое (AISI 304/316), взрывозащищённое ATEX.
По приводу — постоянная скорость или частотное регулирование.
[Место для изображения: варианты компоновки загрузочных конвейеров]
Отрасли и регионы: где это реально работает
Пищевая экструзия — производство снеков, кукурузных палочек, сухих завтраков, макаронных изделий. Сырьё — мука, крупа, крахмал.
Кормовая экструзия — производство кормов для животных, рыб, птицы. Сырьё — комбикорм, шрот, жмых.
Полимерная экструзия — производство труб, профилей, плёнок, кабельной изоляции. Сырьё — гранулы, дроблёнка, агломерат.
Переработка отходов — экструзия вторичного полимерного сырья, древесно-полимерных композитов.
Пример из практики. На заводе по производству кормов для рыб в Астрахани установлен загрузочный скребковый конвейер для подачи комбикорма в экструдер. Производительность — шестьдесят тонн в час. Применена нержавеющая сталь AISI 304, скребки с полимерными чистиками, система аспирации. Конвейер работает третий год без замены цепи.
Другой объект — завод полимерных труб в Перми. Сырьё — полиэтиленовые гранулы и дроблёнка. Конвейер из углеродистой стали с полимерным покрытием, цепь с закалкой ТВЧ. Работает четыре года.
В целом оборудование востребовано в регионах с развитой пищевой, комбикормовой и полимерной промышленностью.
Сравнение с ленточными, шнековыми и вибрационными податчиками
| Параметр | Скребковый | Ленточный | Шнековый | Вибрационный |
|---|---|---|---|---|
| Стабильность подачи | высокая | средняя | высокая | низкая |
| Работа с липким сырьём | да | нет | да | нет |
| Пылевыделение | низкое | среднее | низкое | высокое |
| Промежуточная разгрузка | да | ограничено | да | нет |
| Энергозатраты, кВт·ч/т | 0,5–0,8 | 0,4–0,6 | 0,8–1,5 | 0,6–1,0 |
| Ресурс, лет | 8–10 | 5–7 | 3–5 | 6–8 |
Ленточный не подходит для липкого и горячего. Шнек дробит гранулы и заклинивает. Вибрация не даёт стабильной подачи. Скребковый — оптимален для 85 процентов задач.
Стоимость — индивидуально. Срок изготовления — шесть-десять недель. Гарантия — двадцать четыре месяца.
Как подобрать конвейер под конкретную линию
Первый шаг. Сырьё. Тип, плотность, влажность, температура, абразивность, липкость, взрывоопасность.
Второй шаг. Производительность экструдера. Запас — десять-пятнадцать процентов.
Третий шаг. Трасса. Длина, наклон, повороты.
Четвёртый шаг. Схема разгрузки. Сколько точек?
Пятый шаг. Условия. Пыль, влажность, температура.
На сайте есть калькулятор. Но для экструзионной линии обязателен выезд инженера.
Ошибки, которые дорого обходятся
Первая ошибка — экономия на цепи. Дешёвая цепь без закалки выходит из строя за год.
Вторая — неправильный подбор скребков. Сплошные скребки на гранулах дробят продукт.
Третья — отсутствие аспирации. Пыль выбивается в цех, потери продукта, риск взрыва.
Четвёртая — отсутствие частотника. Невозможно синхронизировать подачу с экструдером.
Пятая — слабый привод. Конвейер не тянет при перегрузке.
Шестая — отсутствие тормоза на наклонном участке. Обратный ход и завал.
Седьмая — неправильная натяжка цепи. Вибрация, износ, обрыв.
Восьмая — экономия на футеровке. Днище протирается за год.
Девятая — отсутствие ЗИП. Простой на неделю.
Десятая — монтаж без проекта. Переделки и потери.
Инженерные нюансы, о которых не пишут в рекламе
Первый нюанс — тепловое расширение цепи. При работе с горячим сырьём цепь удлиняется. Если натяжное устройство не компенсирует это, появляется провисание и вибрация. Мы всегда закладываем запас хода натяжителя.
Второй нюанс — абразивный износ звёздочек. Звёздочки изнашиваются быстрее цепи, если материал твёрдый. Мы применяем звёздочки с закалкой и увеличенным числом зубьев.
Третий нюанс — электростатический разряд. Полимерная пыль и сухие порошки накапливают статическое электричество. Требуется заземление всех элементов конвейера.
Четвёртый нюанс — вибрация от дисбаланса цепи. Если цепь собрана из звеньев разной длины, возникает вибрация. Мы проверяем каждую партию цепи на растяжение.
Пятый нюанс — заклинивание при попадании посторонних предметов. Кусок металла или камня может заклинить цепь. Защита — предохранительная муфта или датчик момента.
Шестой нюанс — налипание на скребки. Для липкого сырья скребки должны иметь полимерное покрытие и минимальную площадь контакта.
Седьмой нюанс — коррозия при влажном сырье. Нержавеющая сталь или специальные покрытия обязательны.
Эксплуатация и обслуживание: что делать и чего не делать
Что делать. Проверять натяжение цепи каждые пятьсот моточасов. Смазывать цепь каждую тысячу моточасов. Осматривать скребки на износ. Проверять состояние футеровки. Очищать аспирационные фильтры. Контролировать температуру подшипников.
Чего не делать. Не работать с перегрузкой. Не игнорировать вибрацию. Не экономить на смазке. Не оставлять конвейер с сырьём на длительный простой. Не запускать без проверки после ремонта.
Экономика: как считать выгоду и когда конвейер окупается
Стоимость конвейера — индивидуальна. Но экономия от правильного выбора очевидна. Меньше простоев, меньше брака, меньше ручного труда, меньше износа экструдера. Конвейер окупается за один-два года за счёт стабильности линии.
Что мы делаем и почему к нам возвращаются
Мы проектируем загрузочные скребковые конвейеры для экструзионных линий с 2010 года. Более ста восьмидесяти проектов.
Наши преимущества. Индивидуальное проектирование. Нержавеющая сталь для пищевых и полимерных производств. Герметичность и аспирация. Автоматика с частотным регулированием. Шеф-монтаж и пусконаладка. ЗИП на складе.
Мы не делаем дешёвых конвейеров. Наш работает восемь-десять лет.
Вопросы, которые задают на каждом втором объекте
1. Можно ли использовать скребковый конвейер для полимерных гранул?
Да. Требуется цепь с закалкой ТВЧ и секционные скребки.
2. Как синхронизировать конвейер с экструдером?
Через частотный преобразователь и датчики загрузки. Сигнал от экструдера управляет скоростью конвейера.
3. Какой ресурс цепи на абразивном сырье?
Шесть-семь тысяч моточасов. При закалке и правильной смазке — до восьми.
4. Нужна ли футеровка жёлоба?
Обязательно для абразивного сырья. Полиуретан или резина.
5. Обязателен ли частотник?
Для экструзии — да. Без него невозможно стабильная подача.
6. Сроки и гарантии?
Шесть-десять недель. Гарантия — двадцать четыре месяца.
7. Нужен ли ЗИП?
Обязательно. Секция цепи, скребки, звёздочки, подшипники.
8. Можно ли во взрывоопасной зоне?
Да, при исполнении ATEX.
9. Как интегрировать в АСУ ТП?
Через Modbus или Profibus.
10. Можно ли встроить в существующую линию?
Да. Требуется выезд инженера для замеров.


