Принцип работы и устройство конвейера для подачи шихты в смеситель
Конвейер для подачи шихты в смеситель — это транспортёр, который принимает сыпучую смесь компонентов из дозаторов и направляет их в смесительный агрегат. Шихта — это многокомпонентный состав, содержащий различные фракции: от тонкодисперсной пыли до гранул размером пять-десять миллиметров. Типичные компоненты шихты в зависимости от отрасли: песок, глина, цемент, гипс, известь, мел, угольная пыль, рудный концентрат, флюсы, добавки и модификаторы. Плотность шихты колеблется от 0,6 до 2,2 тонны на кубический метр в зависимости от состава.
Задача конвейера — принять материал из дозирующих устройств, смешать его в процессе транспортировки до определённой степени гомогенизации и подать точно дозированным потоком в смеситель. Это критичный этап технологической цепочки, потому что от равномерности подачи зависит качество конечного продукта. Если конвейер подаёт шихту с перебоями — смеситель работает нестабильно, продукт получается неравномерным по составу.
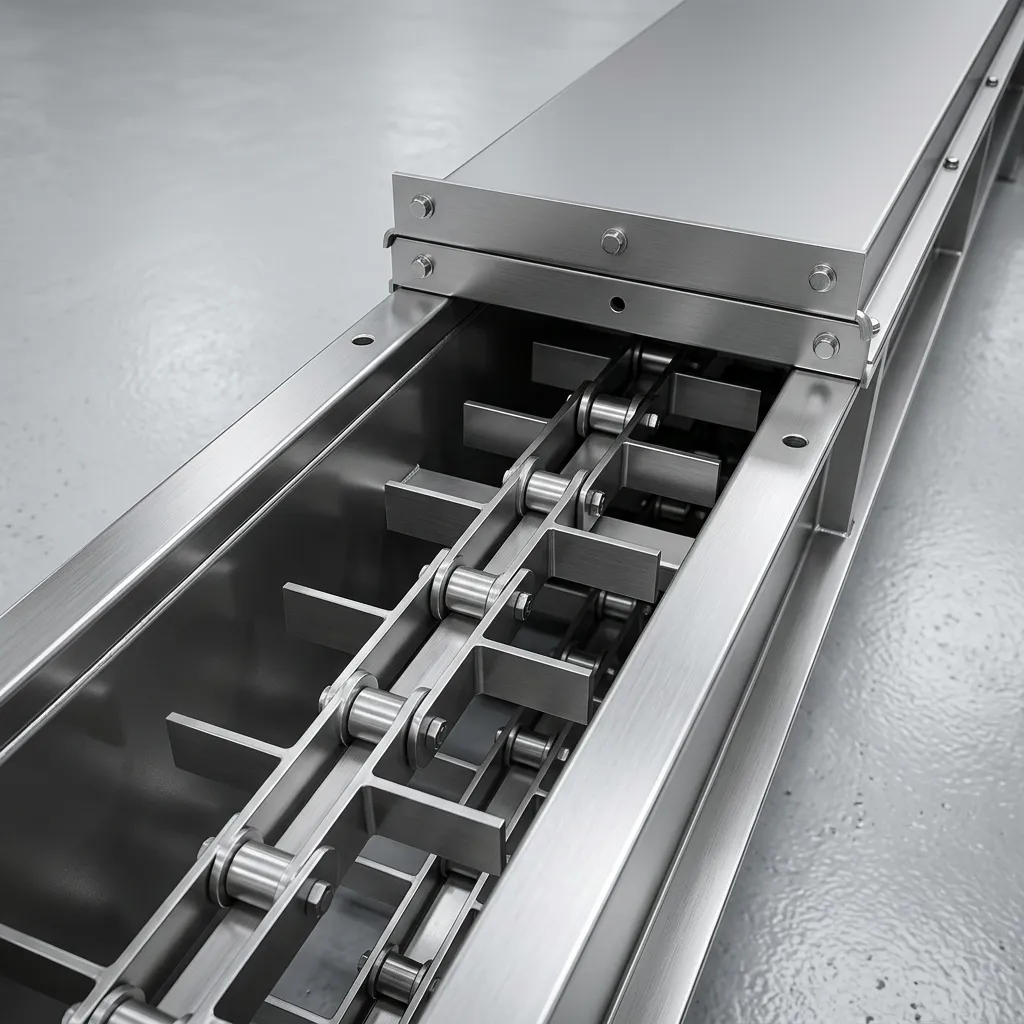
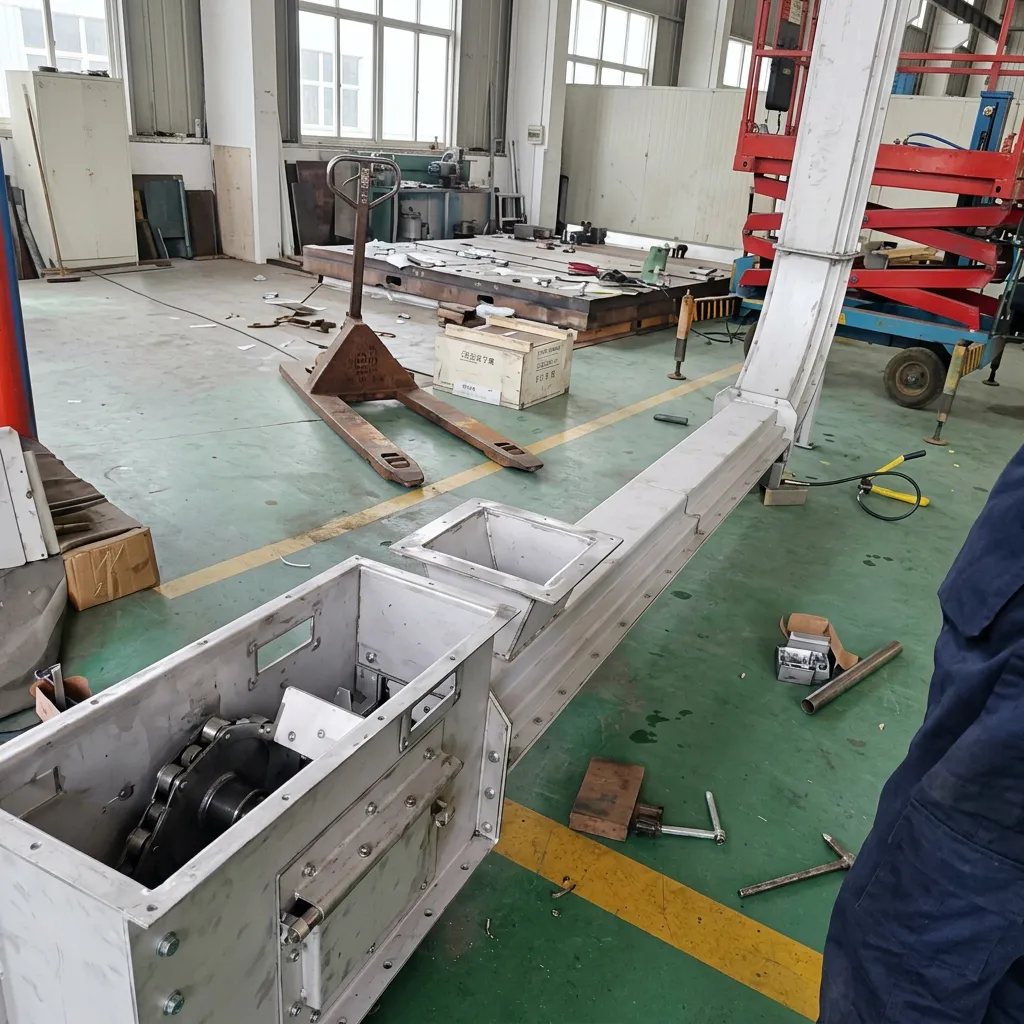
Тяговая цепь с закреплёнными на ней скребками движется внутри жёлоба, захватывает материал и перемещает его в сторону разгрузочного патрубка. Шаг цепи обычно составляет сто, сто двадцать пять или сто шестьдесят миллиметров. Диаметр прутка выбирается из ряда четырнадцать, восемнадцать или двадцать два миллиметра в зависимости от нагрузки. Скорость движения цепи для шихты редко превышает 0,5 метра в секунду. Почему? Потому что более высокая скорость ведёт к сегрегации компонентов — более лёгкие фракции уходят вверх, тяжёлые оседают внизу. Это нарушает однородность шихты.
Приводная станция включает электродвигатель мощностью от пяти с половиной до сорока пяти киловатт, редуктор с подходящим передаточным числом и частотный преобразователь для плавной регулировки скорости. Частотник на подаче шихты — это не роскошь, а необходимость. Потому что рецептура меняется, производительность смесителя варьируется, и конвейер должен точно синхронизироваться с ритмом смешивания. Без частотника — либо переполнение смесителя, либо его недогрузка.
Жёлоб конвейера изготавливается из листовой стали толщиной пять-шесть миллиметров. Для абразивных шихт, содержащих кварцевый песок или рудные концентраты, днище усиливается футеровкой из полиуретана, резины или композитных материалов. Срок службы футеровки при интенсивной нагрузке составляет восемь-двенадцать месяцев. По нашему опыту, экономия на футеровке приводит к тому, что днище протирается насквозь уже через два года. А замена жёлоба на месте — это двое суток простоя. Знакомая картина?
Натяжное устройство — винтового или пружинного типа — устанавливается на хвостовой части конвейера. Оно компенсирует вытяжку цепи, которая в процессе эксплуатации может достигать двух процентов от общей длины. Без правильной натяжки цепь начинает провисать, бить по днищу и создавать вибрацию. В условиях пыльной среды — это ещё и искрообразование. Взрывоопасно.

Число зубьев приводных звёздочек для круглозвенной цепи — строго нечётное: пять, семь, девять или одиннадцать. Это стандартное решение, обеспечивающее плавное вхождение звеньев в зацепление без рывков и резонансных нагрузок. Чётное количество зубьев создаёт вибрации и сокращает ресурс подшипников не менее чем на треть. Проверено многолетней практикой.
Технические характеристики и параметры
Все приведённые ниже значения взяты из реальных проектов, реализованных для цементных заводов, предприятий строительной керамики, металлургических комбинатов и огнеупорных производств. Параметры соответствуют ГОСТ 31553-2012 для скребковых конвейеров и DIN 22252 для круглозвенных цепей.
| Параметр | Значение | Примечание |
|---|---|---|
| Производительность | до 146 т/ч | для шихты плотностью 1,5 т/м³ |
| Шаг цепи | 100, 125, 160 мм | стандартные типоразмеры |
| Диаметр прутка цепи | 14, 18, 22 мм | под нагрузку |
| Ширина жёлоба | 400, 500, 630 мм | под производительность |
| Скорость цепи | 0,1–0,5 м/с | регулируемая частотником |
| Мощность привода | 5,5–45 кВт | по тяговому расчёту |
| Угол наклона трассы | 0–30° | при 30° — специальные скребки |
| Длина трассы | до 80 м | горизонтальная |
| Температура шихты | до 100°C | для стандартных цепей |
| Класс защиты двигателя | IP55, IP65 | для пыльных сред |
Почему указано 146 тонн в час, а не 150? Потому что для шихты с насыпной плотностью 1,5 тонны на кубический метр, ширине жёлоба пятьсот миллиметров и скорости 0,35 метра в секунду расчётное значение производительности составляет именно 146. Сто пятьдесят — это приближение, которое в технической документации использовать недопустимо. Мы всегда ориентируемся на точные расчётные значения.
Температурный режим работы конвейера критичен для шихты. При температуре до ста градусов стандартная цепь из стали марки 40Х с термообработкой сохраняет расчётную прочность и ресурс. При ста-сто десять градусов требуется легированная сталь 20Х23Н18. При температуре выше ста двадцати градусов применяются жаропрочные сплавы на никелевой основе. Однако для большинства шихтовых производств температура редко превышает 80–85 градусов.
Ресурс цепи для подачи шихты составляет семь-десять тысяч моточасов в зависимости от абразивности материала и условий эксплуатации. Для особо абразивных шихт — рудных концентратов с твёрдостью частиц до семи по шкале Мооса — ресурс снижается до пяти-шести тысяч часов. В таких случаях мы рекомендуем применение цепей с дополнительной поверхностной закалкой до 55–58 HRC и замену скребков по графику сокращённого межремонтного периода.
Для шихт с высоким содержанием влаги (более восьми процентов) требуется применение скребков с антиадгезионным покрытием. Полиуретановое или тефлоновое покрытие снижает налипание на сорок-пятьдесят процентов и увеличивает межремонтный период. Заказчик остаётся доволен, когда конвейер не требует остановки для очистки каждую смену.
Классификация и типы оборудования
Конвейеры для подачи шихты в смеситель классифицируются по нескольким признакам. Рассмотрим основные типы.
По типу тягового органа различают три варианта. Круглозвенная цепь — наиболее распространённое решение, применяемое в восьмидесяти процентах проектов. Она ремонтопригодна, звенья можно заменить на месте без специального инструмента, стоимость её ниже, чем у альтернативных вариантов. Пластинчатая цепь используется для трасс длиной более шестидесяти метров и при повышенных нагрузках. Она дороже на тридцать-сорок процентов, но и ресурс у неё выше на четверть. Роликовая цепь применяется для лёгких шихт, например на основе гипса или мела, где абразивный износ не является критическим фактором.
По конструкции скребков выделяют три основных типа. Сплошные скребки дают максимальный коэффициент заполнения жёлоба, достигающий 0,85. Они эффективны для сухих, сыпучих шихт с хорошей текучестью. Секционные скребки состоят из отдельных элементов, которые могут проходить между направляющими. Они применяются для шихт с крупными включениями или склонных к налипанию. Арочные скребки имеют изогнутую форму, снижающую сопротивление движению материала и уменьшающую энергопотребление привода.
По способу загрузки и разгрузки различают системы с концевой загрузкой и концевой разгрузкой — простейшая схема, когда материал поступает с одного конца и сбрасывается с другого. Системы с промежуточной загрузкой позволяют принимать шихту из нескольких дозаторов, что характерно для многокомпонентных рецептур. Системы с промежуточной разгрузкой дают возможность направлять шихту в несколько смесителей, что актуально для крупных производств.
По материалу исполнения выделяют три категории. Углеродистая сталь применяется для стандартных условий работы без агрессивных сред. Нержавеющая сталь используется в пищевых и химических производствах, где требуется коррозионная стойкость. Полимерное покрытие наносится на рабочие поверхности для снижения налипания и уменьшения трения.
Для подачи шихты в смеситель часто требуется комбинированная схема: материал принимается из нескольких дозаторов, перемешивается в процессе транспортировки и подаётся в один или несколько смесителей. Это сложная задача, требующая индивидуального проектирования. Тут есть нюанс: в процессе транспортировки компоненты шихты могут расслаиваться по плотности, поэтому конструкция жёлоба и скребков должна предотвращать сегрегацию.
Сферы применения
Конвейеры для подачи шихты в смеситель находят применение в широком спектре отраслей промышленности. Перечислим основные направления.
Цементные заводы — подача сырьевой муки и корректирующих добавок в смесители или гомогенизаторы. Строительная керамика — подача глинистой массы с добавками песка и шамота в смесители. Огнеупорная промышленность — подача многокомпонентных смесей на основе магнезита, хромита и графита. Металлургия — подача агломерационной шихты и флюсов в смесители для окомкования. Стекольная промышленность — подача кварцевого песка, соды, доломита и других компонентов в смесители для варки стекла. Производство строительных смесей — подача цемента, песка, гипса, извести и добавок. Химическая промышленность — подача реагентов и наполнителей в смесители. Агропромышленный комплекс — подача сыпучих кормовых компонентов.
Пример из практики. На цементном заводе в Казани мы установили конвейер для подачи сырьевой шихты в гомогенизатор. Шихта состоит из известняка, глины, песка и корректирующих добавок. Конвейер длиной пятьдесят пять метров принимает материал из четырёх бункерных дозаторов, перемешивает его в процессе транспортировки и подаёт в гомогенизатор. Система работает уже шесть лет без замены тяговой цепи. Температура материала — шестьдесят градусов. Производительность — 120 тонн в час.
Другой объект — завод огнеупоров в Челябинске. Там конвейер подаёт магнезитовую шихту плотностью 1,8 тонны на кубический метр в смеситель. Особенность — высокая абразивность материала. Для таких условий мы применили цепь из легированной стали с ТВЧ-закалкой и скребки с наплавкой твёрдым сплавом. Ресурс цепи увеличился с пяти до восьми тысяч часов.
В целом оборудование востребовано в регионах с развитой промышленностью: на Урале, в Центральной России, в Сибири и на Дальнем Востоке. Конкретные условия диктуют выбор материалов и конструктивных решений.
Преимущества и сравнение с альтернативами
Подача шихты в смеситель может быть организована несколькими способами. Сравним скребковый конвейер с другими вариантами.
| Параметр | Скребковый | Ленточный | Шнек | Пневмоподача |
|---|---|---|---|---|
| Абразивная стойкость | высокая | средняя | низкая | очень низкая |
| Работа с влажной шихтой | да | ограничено | да | нет |
| Сегрегация компонентов | низкая | средняя | высокая | высокая |
| Герметичность | высокая | средняя | высокая | средняя |
| Энергозатраты, кВт·ч/т | 0,5–0,8 | 0,4–0,6 | 0,8–1,5 | 2,0–4,0 |
| Ресурс оборудования, лет | 8–10 | 5–7 | 3–5 | 4–6 |
Пневмоподача — самый неэффективный вариант для шихты. Она дорогая по энергозатратам, истирает материал и приводит к сегрегации компонентов. Шнек — более дешёвый, но его витки на абразивных компонентах шихты изнашиваются за один-два года, и он интенсивно перемешивает материал, что может быть как плюсом, так и минусом. Ленточный транспортер хорош для стандартных условий, но его сложно загерметизировать при работе с пылящими компонентами.
Скребковый конвейер — оптимальное решение для подавляющего большинства задач с шихтой. Он обеспечивает минимальную сегрегацию, надёжен на абразивных материалах, герметичен и имеет длительный ресурс. Стоимость изготовления конвейера рассчитывается индивидуально и зависит от длины, ширины жёлоба, материала исполнения и дополнительных опций. Для получения коммерческого предложения обратитесь к нашим менеджерам с техническим заданием.
Срок изготовления оборудования составляет шесть-десять недель в зависимости от загрузки производства и сложности заказа. Гарантийные обязательства — двадцать четыре месяца на механическую часть и двенадцать месяцев на электрооборудование.
Подбор оборудования под вашу задачу
Правильный подбор конвейера для подачи шихты в смеситель требует учёта множества факторов. Мы рекомендуем следующий алгоритм действий.
Первое — определение состава и свойств шихты. Какие компоненты входят в состав, какова их плотность, абразивность, влажность, температура? Есть ли в составе агрессивные или опасные компоненты? Это определяет выбор материала жёлоба, цепей и скребков.
Второе — расчёт требуемой производительности. Исходите из производительности смесителя и добавляйте запас 10–15 процентов. Больший запас не нужен, он ведёт к неоправданным затратам и работе конвейера в недогруженном режиме.
Третье — определение конфигурации трассы. Горизонтальная, наклонная или комбинированная? Какая длина трассы, есть ли повороты и изгибы? Каждый поворот добавляет потери на трение и требует дополнительной мощности привода.
Четвёртое — выбор схемы загрузки и разгрузки. Сколько точек загрузки от дозаторов и сколько точек разгрузки в смесители? Чем сложнее схема, тем выше стоимость и сложность управления.
Пятое — учёт условий работы. Пыльная среда, агрессивная атмосфера, наружная установка, повышенные или пониженные температуры? От этого зависят класс защиты, материалы и дополнительные опции.
На сайте представлен калькулятор конвейеров для предварительной прикидки параметров. Однако для подачи шихты в смеситель мы всегда рекомендуем выезд инженера на объект. Он осмотрит вашу компоновку, оценит реальные условия эксплуатации, возьмёт пробы материала для лабораторных тестов. Это поможет избежать ошибок на этапе проектирования.
Частая ошибка — заказчик присылает техническое задание с усреднёнными данными, а в реальности шихта оказывается совсем другой. Более влажной, более абразивной, с другим гранулометрическим составом. И конвейер, спроектированный под одни параметры, начинает работать нестабильно. Мы таких ситуаций видели много.
Почему стоит заказать у нас
Мы проектируем и изготавливаем конвейеры для подачи шихты в смесители с 2008 года. За этот период реализовано более двухсот пятидесяти проектов для предприятий цементной, строительной, металлургической, стекольной, химической и агропромышленной отраслей. Мы знаем особенности работы с разными типами шихтовых материалов.
Наши преимущества:
Первое — индивидуальное проектирование. Мы не пытаемся вписать типовое решение в ваши условия. Каждый конвейер проектируется под конкретный состав шихты, компоновку и технологическую схему.
Второе — качественные материалы и комплектующие. Только сертифицированные цепи по DIN 22252, скребки из легированной стали с термообработкой, контроль качества сварных соединений. Мы не используем материалы сомнительного происхождения.
Третье — антисегрегационные решения. Применяем специальные конструкции скребков и жёлоба, предотвращающие расслоение многокомпонентной шихты в процессе транспортировки.
Четвёртое — износостойкость. Для абразивных шихт предлагаем футеровку днища, скребки с наплавкой твёрдым сплавом и цепи с поверхностной закалкой. Это увеличивает межремонтный период в два-три раза.
Пятое — автоматизация. Интегрируем конвейер в систему АСУ ТП завода: синхронизация с дозаторами и смесителями, контроль скорости и нагрузки, аварийная сигнализация и блокировки.
Шестое — наличие запасных частей на складе. Цепи, скребки, звёздочки, подшипники — восемьдесят пять процентов номенклатуры всегда в наличии. Аварийная доставка — в день заявки.
Седьмое — шеф-монтаж и пусконаладочные работы. Наши инженеры выезжают на объект, контролируют установку, проводят настройку оборудования и обучают ваш персонал. Бесплатно при заказе оборудования.
Мы не стремимся снижать стоимость за счёт качества. Наш конвейер служит восемь-десять лет, а бюджетные аналоги выходят из строя через три-четыре года. Экономия оборачивается многократными потерями на простоях и ремонтах.
Часто задаваемые вопросы
1. Какой конвейер лучше всего подходит для подачи многокомпонентной шихты в смеситель?
Скребковый конвейер с низкопрофильными сплошными скребками и регулируемой скоростью движения цепи. Он обеспечивает минимальную сегрегацию и позволяет точно синхронизировать подачу с работой смесителя.
2. Как предотвратить расслоение компонентов шихты при транспортировке?
Не допускайте превышения скорости 0,35–0,4 метра в секунду, применяйте скребки с закруглёнными кромками и обеспечивайте равномерное заполнение жёлоба по всей длине. Резкие перепады скорости ведут к сегрегации.
3. Как часто нужно проверять и заменять скребки на конвейере для шихты?
Периодичность проверки — один раз в 500–1000 моточасов. Замена производится по мере износа. На абразивных шихтах скребки могут требовать замены через 3000–4000 часов, на малоабразивных — через 6000–8000 часов.
4. Можно ли подавать влажную шихту на скребковом конвейере?
Да, если влажность не превышает 12–15 процентов. При более высокой влажности материал начинает налипать на скребки и стенки жёлоба, что снижает производительность. Для влажных шихт применяются скребки с антиадгезионным полимерным покрытием.
5. Какой ресурс цепи на абразивной шихте и как его увеличить?
Ресурс цепи составляет пять-семь тысяч часов на высокоабразивных шихтах. Увеличить его можно за счёт применения цепей с поверхностной закалкой, правильной смазки, регулярного контроля натяжения и своевременной замены изношенных звеньев.
6. Нужна ли аспирация на конвейере подачи шихты?
Для шихт с высоким содержанием пыли — обязательно. Аспирационные патрубки устанавливаются в местах загрузки и разгрузки, конвейер должен работать под разрежением 50–100 Па.
7. Каковы сроки изготовления и гарантийные обязательства?
Срок изготовления составляет шесть-десять недель. Гарантия на механическую часть — двадцать четыре месяца, на электрооборудование — двенадцать месяцев.
8. Можно ли интегрировать конвейер в существующую АСУ ТП завода?
Да. Частотные преобразователи с интерфейсами Modbus или Profibus легко стыкуются с любыми системами управления. Устанавливаем датчики скорости, загрузки и температуры подшипников — получаем полностью управляемый узел.
9. Требуется ли специальное обучение персонала для обслуживания конвейера?
Формальное обучение не требуется, но мы проводим двух-трёхчасовой инструктаж на объекте с механиками и операторами. Показываем, как правильно натягивать цепь, менять скребки и диагностировать неисправности.
10. Какой минимальный набор запасных частей следует иметь на складе для конвейера подачи шихты?
Рекомендуемый набор: одна секция цепи из пяти-семи звеньев, скребки в количестве 15–20 процентов от штатного комплекта, две звёздочки, комплект подшипников и сальников. Это позволяет провести аварийный ремонт без длительной остановки линии.