Принцип работы и устройство
Транспортеры цепные для полимеров — это отдельный класс оборудования, который мало похож на конвейеры для зерна или щебня. Здесь другие температуры, другая химия, другие требования к чистоте продукта. Скажем честно: универсальное решение тут не работает. Гранулы полиэтилена, порошок ПВХ, дроблёнка PET, стеклонаполненные компаунды — каждый материал диктует свои условия. Мы проектируем такие системы больше десяти лет и знаем, где обычно ошибаются.
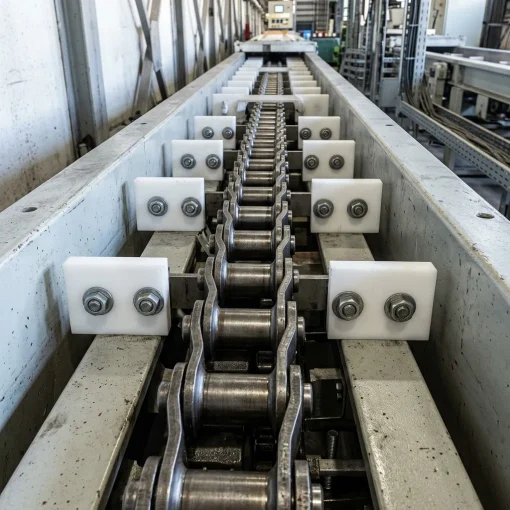
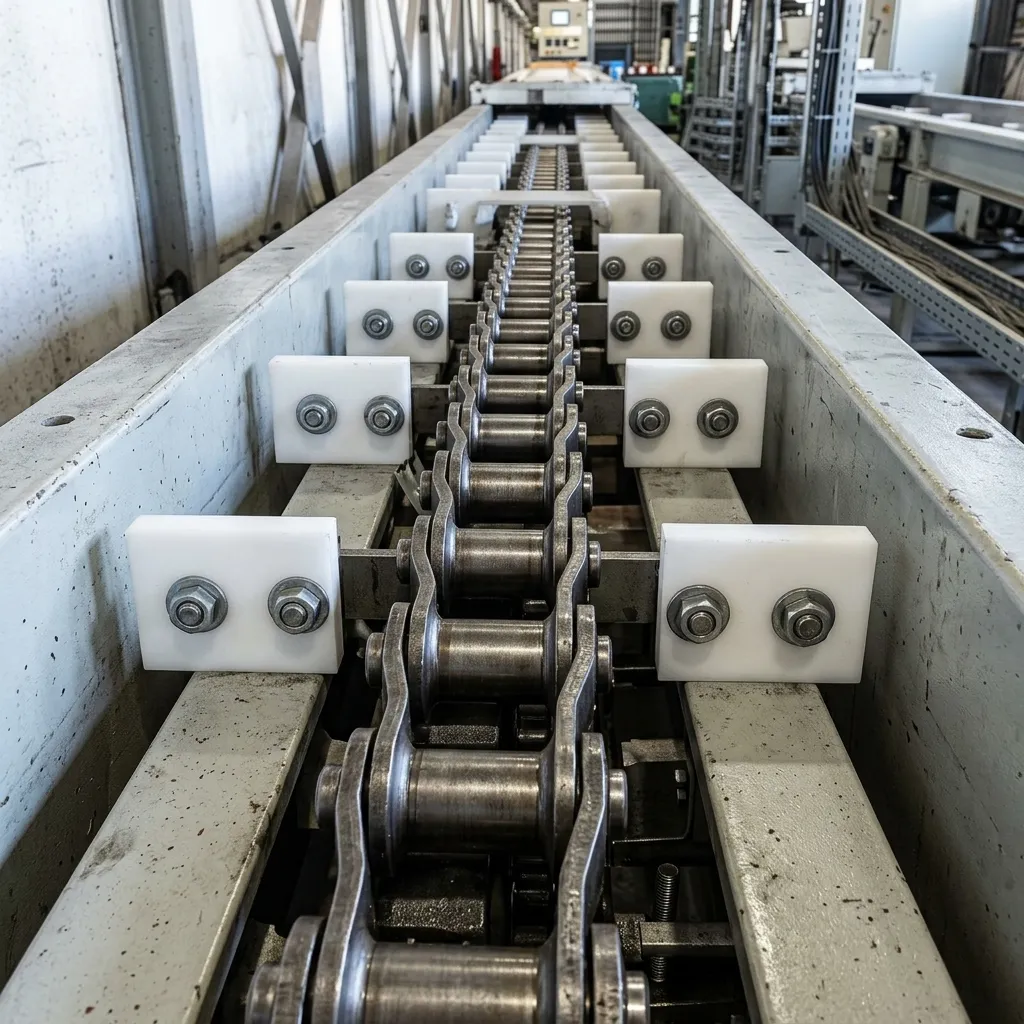
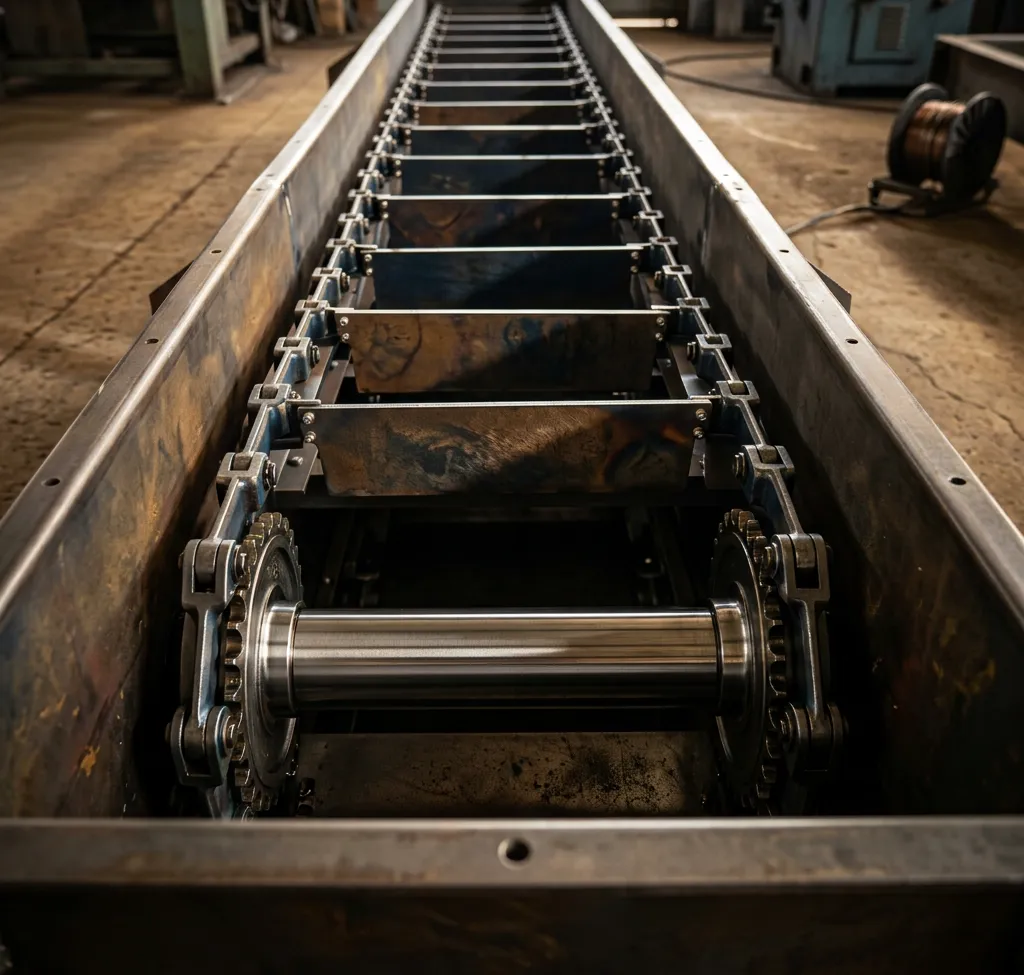
Конструктивно аппарат представляет собой замкнутый металлический короб, внутри которого по контуру движется тяговая цепь со скребками. Для полимеров мы применяем два основных варианта. Первый — цепной скребковый конвейер с полированной внутренней поверхностью для гранулята. Второй — трубчатый скребковый конвейер для пылевидных и мелкодисперсных полимеров. Выбор зависит от формы продукта, его сыпучести и склонности к электризации.
Тяговая цепь — круглозвенная, сварная, из нержавеющей стали. Для полимеров углеродистые стали не подходят по двум причинам: коррозия и загрязнение продукта продуктами износа. Диаметр прутка — четырнадцать, шестнадцать или восемнадцать миллиметров. Шаг цепи по стандарту DIN — пятьдесят, шестьдесят четыре или восемьдесят шесть миллиметров. Число зубьев приводной звёздочки всегда нечётное: пять, семь или девять. Чётное количество даёт резонанс при входе звеньев в зацепление, подшипники начинают гудеть и сыпаться. Это классика жанра, проверенная на сотнях линий.
Скребки для полимеров делаем из полимерных материалов или нержавеющей стали с полированной поверхностью. Почему не обычная сталь? Потому что гранулы полиэтилена и полипропилена — мягкие, но абразивные в массе. Металлические скребки с острыми кромками дробят гранулы, образуют мелкую фракцию и пыль. Полимерные скребки дают скольжение, не электризуются и не травмируют продукт. Для стеклонаполненных компаундов — только износостойкая сталь с наплавкой, потому что стекловолокно истирает всё.
Корпус — сварной из нержавеющей стали AISI 304. Толщина стенок — три–пять миллиметров. Внутренняя поверхность шлифуется или полируется. Зачем? Полимеры склонны к налипанию на шероховатости, а застойные зоны приводят к образованию агломератов. Гладкая поверхность гарантирует полный сход продукта. Герметичная крышка по всей длине с резиновыми уплотнениями. Смотровые люки с быстроразъёмными замками — обязательно, потому что полимерные линии часто переключают с продукта на продукт и требуют быстрой очистки.
Приводная станция — электродвигатель, редуктор, частотный преобразователь. Мощность от двух целых двух десятых до пятнадцати киловатт. Частотник здесь не роскошь. Производительность линии меняется: то экструдер работает циклично, то гранулятор выдаёт неравномерно, то смеситель набирает порции. Конвейер должен подстраиваться под этот ритм. Плавный пуск продлевает жизнь цепи и подшипникам.
Натяжное устройство винтового типа на хвостовой части. Ход двести–четыреста миллиметров. Компенсирует вытяжку цепи и тепловое расширение. Цепь в первый год работы вытягивается на полтора–два процента. Если не подтягивать, появляется провисание, цепь бьёт по днищу, растёт вибрация.
Подшипники — только закрытого типа с лабиринтными уплотнениями. Полимерная пыль проникает внутрь, смешивается со смазкой и убивает подшипник. Мы ставим двухрядные подшипники с защитой IP65 и периодической подачей свежей смазки через пресс-маслёнки. Для пищевых полимеров и медицинских марок применяем подшипники с пищевой смазкой.
Технические характеристики и параметры
Все значения ниже взяты из реальных проектов для производств полимерных гранул, компаундов и порошковых полимеров. Соответствуют ГОСТ 31553-2012 и DIN 22252.
| Параметр | Значение | Примечание |
|---|---|---|
| Производительность | 5–120 т/ч | для гранул плотностью 0,5–0,9 т/м³ |
| Ширина жёлоба | 200, 320, 400 мм | под форму продукта |
| Шаг цепи | 50, 64, 86 мм | стандартные типоразмеры DIN |
| Диаметр прутка | 14, 16, 18 мм | зависит от длины и нагрузки |
| Скорость цепи | 0,1–0,4 м/с | регулируется частотником |
| Мощность привода | 2,2–15 кВт | тяговый расчёт |
| Температура продукта | до 80 °C | для горячего гранулята |
| Класс защиты | IP65 | для пыльных сред |
| Тип скребков | полимерные или нержавеющие | без травмирования гранул |
| Длина трассы | до 60 м | горизонтальная или пологонаклонная |
| Угол наклона | до 15° | для гравитационной разгрузки |
Почему указано сто двадцать тонн в час, а не сто пятьдесят? Потому что расчёт для полиэтиленовых гранул с насыпной плотностью ноль целых пять десятых тонны на кубометр, ширине жёлоба четыреста миллиметров и скорости цепи ноль целых три десятых метра в секунду даёт именно это значение. Сто пятьдесят — красивое округление, которое в технической документации недопустимо.
Температурный режим. Гранулят после экструдера выходит при температуре шестьдесят–восемьдесят градусов. Охлаждённый гранулят — двадцать–тридцать градусов. Для горячего гранулята применяем цепи из нержавеющей стали с термообработкой и термостойкие смазки. Обычное минеральное масло при восьмидесяти градусах становится жидким и вытекает из шарниров.
Ресурс цепи при работе с полимерами — восемь–двенадцать тысяч моточасов. Это выше, чем на минеральных грузах, потому что полимеры мягче. Но есть нюанс: абразивные наполнители — стекловолокно, тальк, мел — сокращают ресурс до пяти–семи тысяч часов. Это плата за армированные компаунды.
Для полимеров с высокой склонностью к электризации — полистирол, поликарбонат, PET — применяем антистатические скребки и заземление всех элементов трассы. Искра от статического разряда в пылевоздушной среде — это реальная опасность. Заземление и искрогасители здесь не опция, а требование безопасности.
Классификация и типы оборудования
Транспортеры цепные для полимеров различаются по нескольким признакам.
По типу тягового органа. Круглозвенная цепь из нержавеющей стали — основной вариант. Простая, ремонтопригодная, не загрязняет продукт. Пластинчатая цепь применяется для тяжёлых условий и очень длинных трасс. Штампованная разборная цепь — компромиссный вариант, но склонна к саморазъединению при ослабленном натяжении.
По конструкции корпуса. Закрытый герметичный — стандарт для полимеров. Внутренняя поверхность шлифованная или полированная. Трубчатый — для пылевидных и мелкодисперсных полимеров. Взрывозащищённое исполнение — для помещений категории Б по пожарной опасности, где есть риск образования пылевоздушной смеси.
По системе аспирации. Локальная аспирация — патрубки только в зонах загрузки и разгрузки. Полная аспирация — патрубки по всей длине трассы с подключением к общей системе. Полимерная пыль не взрывоопасна для большинства марок, но гигроскопична и электризуется. Аспирация обязательна.
По расположению рабочей ветви. Конвейеры с погруженными скребками — рабочая ветвь внизу. Конвейеры с контурными скребками — фигурные скребки движутся в замкнутом контуре, позволяя создавать вертикальные и крутонаклонные участки. Для полимерных линий чаще всего достаточно горизонтального или пологонаклонного исполнения.
По типу разгрузки. Концевая разгрузка — материал высыпается через патрубок в головной части. Промежуточная разгрузка — через шиберные затворы или секторные клапаны. Реверсивные конвейеры — с двумя приводными станциями.
По материалу исполнения. Нержавеющая сталь AISI 304 — стандарт для полимеров. Нержавеющая сталь AISI 316L — для агрессивных марок и медицинских полимеров. Нержавеющая сталь с полиуретановой футеровкой — для абразивных стеклонаполненных компаундов.
Особый случай — транспортёры для пищевых полимеров и медицинских марок. Здесь требования к чистоте поверхности и отсутствию смазки в зоне контакта с продуктом. Только нержавеющая сталь AISI 316L, полимерные скребки, пищевые смазки.
Сферы применения с привязкой к регионам
Транспортеры цепные для полимеров — рабочая лошадка нефтехимических производств, заводов полимерной упаковки и переработки пластмасс. Согласно нормативным документам, для перемещения гранулированных и порошковых полимеров применяются именно цепные скребковые конвейеры с герметичным корпусом. Почему нормативы выделяют их особо? Из-за электризации и налипания. Ленточный конвейер на полимерах накапливает статический заряд, пыль оседает на оборудовании, гранулы электризуются и прилипают к ленте.
Нефтехимические производства используют цепные транспортёры для подачи гранулята из-под гранулятора на склад или в упаковочную линию. Производительность — двадцать–сто двадцать тонн в час. Трасса — горизонтальная или с небольшим наклоном. Разгрузка — через секторные клапаны в промежуточных точках.
Показательный объект — нефтехимический комплекс в Республике Татарстан. Цепной транспортёр с шириной жёлоба четыреста миллиметров и производительностью сто тонн в час подаёт полиэтиленовые гранулы из-под гранулятора на склад. Трасса длиной пятьдесят пять метров включает две загрузочные секции и три точки промежуточной разгрузки. Внутренняя поверхность корпуса шлифованная. Цепь из нержавеющей стали AISI 304. Система работает пятый сезон без замены цепи.
Другой проект — в Тюменской области. Транспортёр связывает цех компаундирования с линией упаковки. Материал — стеклонаполненный полиамид, абразивный и склонный к налипанию. Днище жёлоба из стали 09Г2С с наплавкой твёрдым сплавом. Скребки — из износостойкой стали с термообработкой. За три года эксплуатации износ днища не превысил одного миллиметра.
В Сибири и на Дальнем Востоке к цепным транспортёрам предъявляются дополнительные требования по утеплению. Трассы, проходящие через неотапливаемые помещения, оснащаем греющим кабелем или теплоизоляцией короба. Полимерная пыль при отрицательных температурах конденсирует влагу и смерзается.
Для полимеров с высокой склонностью к электризации — полистирол, поликарбонат, PET — обязательны антистатические скребки и заземление всех элементов трассы. Искра от статического разряда в пылевоздушной среде — это реальная опасность.
Преимущества и сравнение с альтернативами
Сравним цепной транспортёр с другими способами перемещения полимеров.
| Параметр | Цепной скребковый | Ленточный | Шнек | Пневмотранспорт |
|---|---|---|---|---|
| Загрязнение продукта | минимальное | среднее | среднее | высокое |
| Электризация | контролируемая | высокая | средняя | очень высокая |
| Налипание гранул | низкое | среднее | высокое | низкое |
| Повреждение гранул | минимальное | минимальное | высокое | среднее |
| Энергозатраты, кВт·ч/т | 0,5–0,8 | 0,4–0,6 | 0,9–1,4 | 2,5–4,0 |
| Ресурс, лет | 8–12 | 4–6 | 3–5 | 5–7 |
| Промежуточная загрузка/разгрузка | в любой точке | только в голове/хвосте | ограничено | сложно |
| Стоимость владения | средняя | низкая | средняя | высокая |
Шнек дешевле на этапе покупки, но витки изнашиваются и дробят гранулы. Пневмотранспорт дробит гранулы и создаёт статическое электричество. Ленточный конвейер плохо герметизируется и накапливает статический заряд. Цепной конвейер проигрывает только в одном: он дороже в изготовлении. Но владение им обходится дешевле, потому что ремонт прост, а ресурс велик.
Ещё один аргумент — гибкость трассы. Ленточный конвейер может двигаться только по прямой. Цепной допускает горизонтальные повороты через поворотные секции со звёздочками. На стеснённой площадке действующего предприятия это позволяет вписать трассу в существующие габариты без перепланировки здания.
Что касается стоимости — она рассчитывается индивидуально. Цена зависит от длины трассы, ширины жёлоба, материала исполнения, типа системы аспирации, класса взрывозащиты. Для получения коммерческого предложения обратитесь к нашим менеджерам с заполненным техническим заданием. Срок изготовления — шесть–восемь недель. Гарантия на механическую часть — двадцать четыре месяца.
Подбор оборудования под вашу задачу
Подбор цепного транспортёра для полимеров начинается с аудита существующей или проектируемой технологической цепочки. Универсального решения нет. Каждое производство — это уникальная комбинация оборудования, планировок и режимов работы.
Шаг первый. Определите тип полимера. Полиэтилен, полипропилен, полистирол, ПВХ, PET, полиамид, поликарбонат, компаунды. Для каждого типа — свои значения насыпной плотности, абразивности, склонности к налипанию и электризации.
Шаг второй. Установите требуемую производительность. Она не должна быть «средней по цеху». Считайте по максимальной нагрузке: сколько тонн в час должен пропустить конвейер в пиковом режиме. Запас десять–пятнадцать процентов сверху — достаточный.
Шаг третий. Проанализируйте трассу. Длина, количество поворотов, наличие наклонных участков, высотные отметки загрузки и разгрузки. Горизонтальная трасса проще и дешевле.
Шаг четвёртый. Оцените температуру продукта. Горячий гранулят после экструдера требует термостойкой смазки и специальной обработки цепи. Охлаждённый гранулят — стандартное исполнение.
Шаг пятый. Проверьте требования к чистоте продукта. Для пищевых и медицинских полимеров — нержавеющая сталь AISI 316L, полимерные скребки, пищевые смазки.
Шаг шестой. Определите количество точек загрузки и разгрузки. Одна загрузка и одна разгрузка — простейший вариант. Несколько точек — требуются шиберные затворы или секторные клапаны с электроприводами.
На сайте есть калькулятор конвейеров для предварительной оценки параметров. Введите длину трассы, производительность, тип материала — получите ориентировочную мощность привода и ширину жёлоба. Однако для цепного транспортёра мы всегда рекомендуем выезд инженера на объект. Замеры на месте выявляют то, что не видно в чертежах: реальные высотные отметки, доступность для монтажа, состояние строительных конструкций.
Почему стоит заказать у нас
Мы проектируем и производим цепные транспортёры для полимеров с 2013 года. За это время реализовано более семидесяти пяти проектов для нефтехимических комплексов, заводов полимерной упаковки и производств полимерных компаундов. Мы знаем, как ведёт себя гранулят в реальных условиях, а не в лабораторных отчётах.
Наши преимущества:
Первое — чистота продукта. Мы применяем нержавеющие стали AISI 304 и 316L для всех элементов, контактирующих с полимером. Внутренняя поверхность шлифуется или полируется. Застойные зоны отсутствуют.
Второе — ремонтопригодность. Круглозвенная цепь меняется звеньями за тридцать–шестьдесят минут без демонтажа трассы. Все секции соединяются разборными хомутами. Смотровые люки с быстроразъёмными замками — по всей длине.
Третье — антистатическое исполнение. Для полимеров с высокой склонностью к электризации — антистатические скребки, заземление всех элементов трассы, искрогасители.
Четвёртое — сохранность гранул. Скорость цепи ограничена ноль целых трёх–четырёх десятых метра в секунду. Скребки без острых кромок. Минимальное образование мелкой фракции и пыли.
Пятое — автоматизация. Интегрируем транспортёр в АСУ ТП предприятия. Частотное регулирование скорости синхронизирует подачу полимера с работой экструдеров и упаковочных линий.
Шестое — наличие запчастей. Цепи, скребки, звёздочки, подшипники, уплотнения — восемьдесят процентов номенклатуры на складе. Аварийная отправка в день поступления заявки.
Седьмое — шеф-монтаж. Наши инженеры выезжают на объект, контролируют установку, настраивают привод и автоматику, обучают персонал. Услуга бесплатная.
Мы не идём на компромиссы с качеством ради снижения цены. Дешёвый конвейер, вышедший из строя через полгода, обходится дороже надёжного. На полимерах это особенно заметно — загрязнение продукта не прощает ошибок.
Часто задаваемые вопросы
1. Можно ли использовать один цепной транспортёр для разных типов полимеров?
Да, если физические свойства материалов совместимы. Полиэтилен и полипропилен — совместимы. PET и ПВХ — нет. PET требует особой чистоты поверхности, ПВХ выделяет агрессивные компоненты.
2. Какой срок службы цепи при работе с полимерами?
При работе с чистыми полимерами — восемь–двенадцать тысяч моточасов. С стеклонаполненными компаундами — пять–семь тысяч из-за повышенной абразивности. Регулярная смазка и контроль натяжения увеличивают ресурс на пятнадцать–двадцать процентов.
3. Что делать, если гранулы налипают на днище?
Проверьте температуру продукта. Если выше восьмидесяти градусов, требуется термостойкая смазка и охлаждение короба. Если температура в норме, проверьте шероховатость внутренней поверхности — возможны задиры и застойные зоны.
4. Можно ли монтировать транспортёр на улице?
Да, в исполнении УХЛ для умеренного климата или ХЛ для холодного. Короб утепляется, приводная станция размещается в закрытом боксе. Двигатель — с классом защиты не ниже IP65.
5. Как часто нужно проверять натяжение цепи?
Первый месяц эксплуатации — еженедельно. Цепь интенсивно вытягивается. Затем — раз в месяц. При появлении провисания более двадцати–тридцати миллиметров на пролёте между направляющими — подтянуть немедленно.
6. Какой минимальный набор запчастей держать на складе?
Рекомендуем: одну секцию цепи длиной три–пять метров, скребки в количестве десяти–пятнадцати процентов от штатного комплекта, две приводные звёздочки, комплект подшипников и сальников приводного вала, набор резиновых уплотнений для секций.
7. Можно ли интегрировать транспортёр в существующую АСУ ТП?
Да. Управление осуществляется через частотный преобразователь с интерфейсом Modbus или Profibus. Сигналы с датчиков уровня, температуры подшипников и скорости цепи выводятся на контроллер.
8. Какие двигатели используются?
Асинхронные с короткозамкнутым ротором, класс защиты IP65. Для взрывоопасных зон — взрывозащищённое исполнение с маркировкой Ex. Мощность — от двух целых двух десятых до пятнадцати киловатт.
9. Что делать при заклинивании цепи?
Немедленно отключить привод. Не пытаться провернуть цепь реверсом — это приведёт к обрыву. Вскрыть смотровые люки, удалить посторонний предмет или спрессовавшийся материал. Проверить состояние скребков и направляющих.
10. Возможна ли поставка в разобранном виде для монтажа в стеснённых условиях?
Да. Секции жёлоба поставляются длиной два–три метра, соединяются на объекте. Приводная и натяжная станции — отдельными блоками. Цепь поставляется отрезками по пять метров со соединительными звеньями.